একটি উত্পাদন লাইন একটি চারপাশে নির্মিত থার্মোফর্মিং মেশিন শুধুমাত্র টুলিং এবং সমর্থন সরঞ্জাম এটি খাওয়ানো হিসাবে নির্ভরযোগ্য. ছাঁচ পরিধান, অসঙ্গত শীট হ্যান্ডলিং, এবং অবহেলিত রিগ্রিন্ড সিস্টেমগুলি খুব কমই একবারে ব্যর্থ হয়। পরিবর্তে, তারা ছোট বৃদ্ধিতে আউটপুট গুণমানকে অবনমিত করে: এখানে একটি সামান্য গভীর ভেন্ট চিহ্ন, সেখানে একটি ওয়েবিং ত্রুটি, যতক্ষণ না স্ক্র্যাপের হার একটি সুস্পষ্ট একক কারণ ছাড়াই উপরে উঠে যায়।
প্ল্যান্ট ইঞ্জিনিয়াররা যারা ডাউনটাইম কারণগুলি ট্র্যাক করেন তারা ধারাবাহিকভাবে দেখতে পান যে অপরিকল্পিত ছাঁচ মেরামত এবং সহায়ক সরঞ্জাম ভাঙার কারণে মূল মেশিনের ব্যর্থতার তুলনায় হারানো উত্পাদন ঘন্টার একটি অসম ভাগের জন্য দায়ী। এটি এই কারণে নয় যে টুলিং সহজাতভাবে ভঙ্গুর, কিন্তু কারণ এটি কতটা চক্রাকার চাপ শোষণ করে তার তুলনায় এটি সর্বনিম্ন নির্ধারিত মনোযোগ পায়। প্রতিটি গঠন চক্র ছাঁচের পৃষ্ঠকে দ্রুত উত্তাপ, যান্ত্রিক ক্ল্যাম্পিং বল এবং ভ্যাকুয়াম ড্রয়ের জন্য উন্মুক্ত করে, যার সবকটি হাজার হাজার চক্রের উপর যৌগিক।
নীচের অংশগুলি তিনটি আন্তঃসংযুক্ত অঞ্চল জুড়ে ব্যবহারিক, প্রযুক্তিগতভাবে ভিত্তিযুক্ত রক্ষণাবেক্ষণ অনুশীলনগুলিকে ভেঙে দেয়: ছাঁচ এবং টুলিং নিজেই, সহায়ক সিস্টেম যা গঠনে সহায়তা করে এবং এক্সট্রুডার-সাইড সরঞ্জাম যা উপাদান প্রস্তুত করে এবং পুনর্ব্যবহার করে। লক্ষ্য হল একটি রক্ষণাবেক্ষণের ছন্দ যা ত্রুটি হওয়ার আগেই পরিধান করে এবং এটি ডাউনটাইম হওয়ার আগেই সরঞ্জামের ড্রিফটকে ধরে।
কিভাবে একটি ছাঁচ আসলে ব্যর্থ হয় বোঝা যে কোনো রক্ষণাবেক্ষণ পরিকল্পনার জন্য সূচনা পয়েন্ট. তিনটি পরিধান প্রক্রিয়া উত্পাদন পরিবেশে আধিপত্য বিস্তার করে, এবং প্রতিটি একটি স্বতন্ত্র স্বাক্ষর রেখে যায় যা প্রশিক্ষিত অপারেটররা তাড়াতাড়ি সনাক্ত করতে শিখতে পারে।
উত্তপ্ত শীটের সাথে বারবার যোগাযোগ, বিশেষ করে ভরা বা চাঙ্গা পলিমার গ্রেড, ধীরে ধীরে ছাঁচের পৃষ্ঠের ফিনিসটিকে নিস্তেজ করে দেয়। একটি গহ্বর যে অংশগুলি একবার পরিষ্কারভাবে ছেড়ে দিলে টেনে আনার চিহ্ন দেখাতে শুরু করে এবং চকচকে-গুরুত্বপূর্ণ অংশগুলি একক দৌড়ে অসামঞ্জস্যপূর্ণ উজ্জ্বলতা দেখাতে শুরু করে।
ভেন্ট ছিদ্রগুলি নকশা অনুসারে ছোট, সাধারণত এক মিলিমিটার ব্যাসের নীচে, যা তাদের রজন ধূলিকণা, এজেন্ট অবশিষ্টাংশ বা ঘনীভূত আর্দ্রতা দিয়ে আটকে রাখার প্রথম বৈশিষ্ট্য তৈরি করে। আটকে থাকা ভেন্টগুলি আটকে থাকা বায়ু বুদবুদ বা কোণে অসম্পূর্ণ বিশদ প্রতিলিপি হিসাবে প্রদর্শিত হয়, যখন সময়ের সাথে সাথে ধ্রুবক ভ্যাকুয়াম ড্র ভেন্টের প্রান্তগুলিকে ক্ষয় করতে পারে, সহনশীলতার বাইরে তাদের প্রশস্ত করে।
অ্যালুমিনিয়াম টুলিং, থার্মোফর্মিংয়ের জন্য সবচেয়ে সাধারণ ছাঁচ উপাদান, প্রতিটি চক্রের সাথে প্রসারিত এবং সংকুচিত হয়। অতিরিক্ত বর্ধিত উত্পাদন চালানোর ফলে এটি মাইক্রো-ক্র্যাকিং তৈরি করে, প্রায়শই পাতলা পাঁজর, তীক্ষ্ণ অভ্যন্তরীণ কোণে বা শীতল চ্যানেলের কাছাকাছি অঞ্চলে যেখানে তাপীয় গ্রেডিয়েন্টগুলি খাড়া। চেক না করা থাকলে, হেয়ারলাইন ফাটলগুলি ছড়িয়ে পড়ে এবং অবশেষে একটি সাধারণ জোড় মেরামতের পরিবর্তে সম্পূর্ণ সন্নিবেশ প্রতিস্থাপনের প্রয়োজন হয়।
| পরিধানের ধরন | প্রাথমিক কারণ | প্রস্তাবিত পরিদর্শন ব্যবধান |
|---|---|---|
| পৃষ্ঠ ঘর্ষণ | ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার, বারবার শীট যোগাযোগ | প্রতি 15,000 থেকে 20,000 চক্র |
| ভেন্ট clogging | রজন ধুলো, মুক্তি এজেন্ট বিল্ডআপ | সাপ্তাহিক ভিজ্যুয়াল চেক, মাসিক ডিপ ক্লিন |
| তাপীয় ক্লান্তি ক্র্যাকিং | চক্রীয় গরম এবং clamping চাপ | ত্রৈমাসিক ডাই-পেনিট্রান্ট বা চাক্ষুষ পরিদর্শন |
| কুলিং চ্যানেল স্কেলিং | হার্ড ওয়াটার মিনারেল ডিপোজিট | প্রতি 3 থেকে 6 মাস পানির গুণমানের উপর নির্ভর করে |
রক্ষণাবেক্ষণ পরিকল্পনাগুলি প্রায়শই প্রযুক্তিগত জ্ঞানের অভাবের চেয়ে দুর্বল সময়সূচী নকশার কারণে ব্যর্থ হয়। একটি ব্যস্ত শিফটে অপারেটরদের খুব বেশি দাবি করে এমন একটি সময়সূচী এড়িয়ে যায়; খুব অস্পষ্ট একটি সময়সূচী অসঙ্গতভাবে ব্যাখ্যা করা হয়। নীচের সারণীটি একটি টায়ার্ড কাঠামোর রূপরেখা দেয় যা দ্রুত চেক অপারেটররা নির্ধারিত ডাউনটাইমের জন্য সংরক্ষিত গভীর কাজ থেকে চক্রের মধ্যে করতে পারে।
| ফ্রিকোয়েন্সি | টাস্ক | সাধারণ সময়কাল |
|---|---|---|
| প্রতিটি শিফট | অংশ প্রকাশের ভিজ্যুয়াল চেক, পৃষ্ঠের চিহ্ন এবং প্রান্ত ছাঁটা | 5 মিনিট |
| দৈনিক | ছাঁচ পৃষ্ঠ নিচে মুছা, রিলিজ এজেন্ট আবেদন চেক | 10 থেকে 15 মিনিট |
| সাপ্তাহিক | পরিষ্কার ভেন্ট গর্ত, বাতা ফ্রেম প্রান্তিককরণ পরিদর্শন | 30 থেকে 45 মিনিট |
| মাসিক | গভীর পরিষ্কার কুলিং চ্যানেল, হিটার উপাদান আউটপুট পরীক্ষা করুন | 1 থেকে 2 ঘন্টা |
| ত্রৈমাসিক | মাস্টার টুলিং রেকর্ডের বিরুদ্ধে সম্পূর্ণ মাত্রিক চেক | হাফ শিফট |
একটি ব্যবহারিক বিশদ যা সম্মতি উন্নত করে: প্রতিটি কাজকে একটি ভৌত অবস্থানের সাথে যুক্ত করুন, যেমন টুলিং স্টোরেজ র্যাকের কাছে একটি স্তরিত কার্ড, কেবলমাত্র একটি ডিজিটাল কাজের আদেশের উপর নির্ভর না করে যা অপারেটরদের চেক করার কথা মনে রাখতে হবে। যে প্ল্যান্টগুলি সরাসরি মোল্ড কার্টে সম্পূর্ণতা লগ করে সেগুলি কেন্দ্রীভূত সফ্টওয়্যার অনুস্মারকগুলির উপর সম্পূর্ণরূপে নির্ভরশীলদের তুলনায় ধারাবাহিকভাবে কম এড়িয়ে যাওয়া ব্যবধান দেখায়।

ছাঁচ নিজেই অতিক্রম, একটি সঠিকভাবে রক্ষণাবেক্ষণ থার্মোফর্মিং সহায়ক সরঞ্জাম সেটআপ, কভারিং শীট ফিডিং, ট্রিমিং, স্ট্যাকিং এবং এজ হ্যান্ডলিং, টুলিং কতটা চাপ শোষণ করে তার উপর সরাসরি প্রভাব ফেলে। দরিদ্রভাবে উত্তেজনাপূর্ণ শীট ফিড রোলারগুলি, উদাহরণস্বরূপ, ছাঁচের গহ্বরে অসম উপাদান টেনে আনে, যা টুলিংকে গভীর ভ্যাকুয়াম ড্র বা দীর্ঘ গরম করার মাধ্যমে ক্ষতিপূরণ দিতে বাধ্য করে, উভয়ই পরিধানকে ত্বরান্বিত করে।
যখনই শীটের প্রস্থ বা গেজ পরিবর্তন হয় তখন ফিড রোলারের সারিবদ্ধতা পরীক্ষা করা উচিত। একটি প্রশস্ত শীট জুড়ে কয়েক মিলিমিটারের মতো ছোট মিসলাইনমেন্ট ট্র্যাকিং ড্রিফ্ট তৈরি করতে পারে যা গঠিত অংশের একপাশে অসামঞ্জস্যপূর্ণ প্রাচীর বেধ হিসাবে দেখায়।
নিস্তেজ ট্রিম ব্লেডগুলি কেবল ছিদ্রযুক্ত প্রান্ত তৈরি করে না; যোগ করা কাটিং প্রতিরোধ লাইনের মধ্য দিয়ে কম্পনকে ফেরত পাঠায়, যা সময়ের সাথে সাথে মোল্ড ক্ল্যাম্প ফ্রেম সহ সংলগ্ন স্টেশনগুলিতে ফাস্টেনারগুলিকে আলগা করে দেয়। একটি ব্লেড তীক্ষ্ণতা পরীক্ষা ছাঁচ ভেন্ট পরিদর্শন হিসাবে একই ব্যবধানের অন্তর্গত, যেহেতু উভয়ই অংশের প্রান্তের গুণমানকে সরাসরি প্রভাবিত করে।
অক্জিলিয়ারী স্টেজিং এলাকায়, অনিয়ন্ত্রিত আর্দ্রতা হাইড্রোস্কোপিক রজনগুলিতে উপাদান শোষণকে উত্সাহিত করে, যা পরে গঠনের সময় পৃষ্ঠের দাগ সৃষ্টি করে যা আপস্ট্রিম শীট অবস্থার পরিবর্তে ছাঁচের সাথে ভুল করা সহজ। স্টেজিং র্যাকে একটি সাধারণ আর্দ্রতা লগ সমস্যা সমাধানের সময় উপাদান কন্ডিশনার সমস্যাগুলি থেকে টুলিং সমস্যাগুলিকে আলাদা করতে সহায়তা করে।
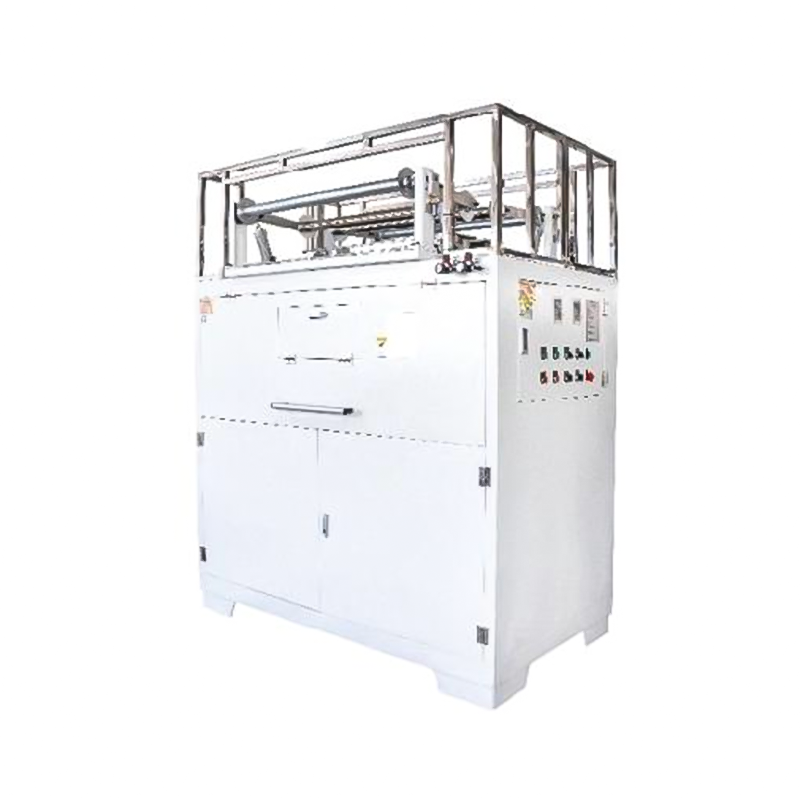
লাইনের জন্য যেগুলি তৈরির আগে ইন-হাউস শীট এক্সট্রুশন চালায়, এক্সট্রুডার অক্জিলিয়ারী মেশিন/পেষণকারী স্টেজ রিগ্রিন্ড কোয়ালিটি নির্ধারণ করে, এবং রিগ্রিন্ড কোয়ালিটি ফিড সরাসরি ফিরে আসে যে ছাঁচটি কতটা ধারাবাহিকভাবে কাজ করে। দূষিত বা অসামঞ্জস্যপূর্ণ আকারের রিগ্রিন্ড স্থানীয় পাতলা দাগ এবং জেলের ত্রুটি তৈরি করে যা কোন পরিমাণ ছাঁচ সমন্বয় সম্পূর্ণরূপে সংশোধন করতে পারে না।
নিস্তেজ ক্রাশার ব্লেডগুলি একই ব্যাচে বড় আকারের ফ্লেকের সাথে সূক্ষ্ম ধুলো মেশানো, অনিয়মিত রিগ্রিন্ড কণার আকার তৈরি করে। এই অসম কণা বন্টন এক্সট্রুডার হপারে অসমভাবে ফিড করে, স্থানীয়ভাবে গলে যাওয়া অসঙ্গতি তৈরি করে। আউটপুট দৃশ্যমানভাবে অবনমিত হওয়ার পরিবর্তে একটি নির্দিষ্ট ব্যবধানে স্ক্রীন ছিঁড়ে যাওয়া বা বড় করা জাল খোলার জন্য পরিদর্শন করা উচিত।
এক্সট্রুডার সাইডে স্ক্রিন চেঞ্জারগুলি সময়ের সাথে জেল এবং কার্বনাইজড রজন জমা করে। স্ক্রিন প্যাক জুড়ে একটি চাপ বৃদ্ধি একটি পরিবর্তনের কারণ হিসাবে স্পষ্টতম প্রাথমিক সূচক; সম্পূর্ণ অবরোধের জন্য অপেক্ষা করলে চাপ বৃদ্ধির ঝুঁকি থাকে যা ডাই বা ড্রাইভ ট্রেনের ক্ষতি করতে পারে।
কুমারী উপাদানের তুলনায় রিগ্রিন্ডের একটি অনুপাত খুব বেশি দৌড়ানো দূষণকে ঘনীভূত করে এবং ধারাবাহিক চক্রে গলিত শক্তি হ্রাস করে। বেশিরভাগ প্রসেসর পঞ্চম এবং তৃতীয় রিগ্রিন্ড সামগ্রীর মধ্যে কোথাও একটি স্থিতিশীল অপারেটিং পয়েন্ট খুঁজে পায়, যদিও সঠিক অনুপাতটি নির্দিষ্ট রজন এবং অংশ প্রয়োগের উপর অনেক বেশি নির্ভর করে।
| কম্পোনেন্ট | সতর্কতা চিহ্ন | প্রস্তাবিত পদক্ষেপ |
|---|---|---|
| পেষণকারী ব্লেড | অনিয়মিত ফ্লেক আকার, বর্ধিত শব্দ | নির্দিষ্ট ঘন্টার ব্যবধানে তীক্ষ্ণ বা প্রতিস্থাপন করুন |
| পেষণকারী পর্দা | বর্ধিত জাল, দৃশ্যমান অশ্রু | অবিলম্বে প্রতিস্থাপন করুন, মাসিক পরিদর্শন করুন |
| স্ক্রিন চেঞ্জার | পিঠের চাপ বাড়ছে | স্ক্রিন প্যাক, লগ চাপের প্রবণতা পরিবর্তন করুন |
| রিগ্রিন্ড হপার | বিদেশী উপাদান দূষণ | চৌম্বক বিভাজক যোগ করুন, খাওয়ার এলাকা পরিদর্শন করুন |

টুলিং রক্ষণাবেক্ষণ শুধুমাত্র তখনই পরিশোধ করে যখন সেই টুলিংয়ে তাপ এবং ভ্যাকুয়াম সরবরাহকারী মেশিন নিজেই ধারাবাহিকভাবে কাজ করে। তিনটি সাবসিস্টেম ছাঁচের বাইরে নিয়মিত মনোযোগের দাবি রাখে।
পৃথকভাবে জোন করা হিটারগুলি বিভিন্ন হারে ক্রমাঙ্কন থেকে বেরিয়ে যায়। হিটিং প্লেটেন জুড়ে একটি তাপীয় প্রোফাইল চেক, ন্যূনতম ত্রৈমাসিকভাবে করা হয়, এমন অঞ্চলগুলিকে ধরে যেগুলি অমসৃণ শীট স্যাগ এবং স্থানীয়কৃত পাতলা-ওয়ালিং-এ অনুবাদ করার আগে অবনমিত হয়েছে।
ভ্যাকুয়াম ড্রয়ের গতি সরাসরি বিস্তারিত প্রতিলিপিকে প্রভাবিত করে, বিশেষ করে গভীর-আঁকতে অংশে। জীর্ণ সীল বা তেলের ক্ষয়জনিত কারণে একটি পাম্প কার্যকারিতা হারায় প্রায়ই এটি একটি দৃশ্যমান মানের সমস্যা হয়ে ওঠার আগে ধীরে ধীরে চক্রের সময় হিসাবে প্রথম দেখায়, যা সাইকেল সময়কে একটি দরকারী প্রাথমিক সতর্কতা সরঞ্জাম করে তোলে।
একটি বর্গাকার বাইরের ক্ল্যাম্প ফ্রেম গঠনের সময় শীটে অসম টান রাখে এবং সেই অসম টান সরাসরি ছাঁচে অপ্রতিসম প্রাচীর বেধ হিসাবে স্থানান্তরিত হয়। যখনই একটি ছাঁচ পরিবর্তন একটি অংশের বিপরীত দিকে অসামঞ্জস্যপূর্ণ ছাঁটা মার্জিন প্রকাশ করে তখনই ফ্রেম প্রান্তিককরণ পরীক্ষা করা উচিত।
যখন একটি ত্রুটি দেখা দেয়, তখন দ্রুততম ডায়গনিস্টিক পথ হল সামঞ্জস্য করার আগে ছাঁচ-পার্শ্বের কারণগুলিকে সহায়ক এবং এক্সট্রুডার-সাইড কারণগুলি থেকে আলাদা করা। নীচের টেবিলটি সম্ভাব্য উত্স অনুসারে সাধারণ লক্ষণগুলিকে সংগঠিত করে।
| উপসর্গ | সম্ভবত মূল | প্রথম চেক |
|---|---|---|
| আটকে থাকা বায়ু বুদবুদ | ছাঁচ টুলিং | ভেন্ট হোল ক্লগিং বা আন্ডারসাইজড ভেন্টিং |
| অসম দেয়ালের বেধ, একপাশে | সহায়ক বা মেশিন | ফিড রোলার টান, বাতা ফ্রেম প্রান্তিককরণ |
| জেল দাগ বা গাঢ় রেখা | এক্সট্রুডার সহায়ক | রিগ্রিন্ড দূষণ, পর্দার অবস্থা |
| দরিদ্র পৃষ্ঠ গ্লস | ছাঁচ টুলিং | পৃষ্ঠ ঘর্ষণ, polish loss |
| ধীর চক্র বার | মেশিন | ভ্যাকুয়াম পাম্প দক্ষতা, হিটার আউটপুট |
| বিচ্ছিন্ন ছাঁটা প্রান্ত | সহায়ক | ফলক তীক্ষ্ণতা ছাঁটা |
নিম্নলিখিত চক্রটি সংক্ষিপ্ত করে যে উপরে বর্ণিত পৃথক চেকগুলি একটি পুনরাবৃত্তিযোগ্য ছন্দে কীভাবে ফিট করে। পরিদর্শন, পরিচ্ছন্নতা, তৈলাক্তকরণ এবং ক্রমাঙ্কনকে পৃথক পৃথক কাজ হিসাবে বিবেচনা করার পরিবর্তে, যে উদ্ভিদগুলি ছাঁচের জীবনকে প্রসারিত করে তারা তাদের পরবর্তী পরিদর্শনে ডকুমেন্টেশনের সাথে একটি অবিচ্ছিন্ন লুপ হিসাবে বিবেচনা করে।
একটি থার্মোফর্মিং লাইনের বিভিন্ন টুকরো সরঞ্জামগুলি বিভিন্ন হারে পরিধান করে এবং বিভিন্ন ধরণের মনোযোগে সাড়া দেয়। নীচের তুলনা একটি সাধারণ রেফারেন্স পয়েন্ট; বাস্তব ব্যবধানগুলিকে কঠোরভাবে অনুসরণ না করে চালানোর সময়, রজনের ধরন এবং পরিধানের হারের উপর ভিত্তি করে সামঞ্জস্য করা উচিত।
| যন্ত্রপাতি | হালকা ডিউটি ব্যবধান | হেভি ডিউটি ইন্টারভাল | এড়িয়ে গেলে প্রাথমিক ঝুঁকি |
|---|---|---|---|
| ছাঁচ টুলিং | মাসিক | সাপ্তাহিক | পৃষ্ঠের ত্রুটি, ভেন্ট ক্লগিং |
| সহায়ক trim and feed | মাসিক | সাপ্তাহিক | এজ কোয়ালিটি, ট্র্যাকিং ড্রিফট |
| এক্সট্রুডার সহায়ক/crusher | মাসিক | পাক্ষিক | দূষণ regrind |
| ভ্যাকুয়াম পাম্প | ত্রৈমাসিক | মাসিক | ধীর চক্র, খারাপ বিবরণ |
| হিটার জোন | ত্রৈমাসিক | মাসিক | অমসৃণ স্যাগ, পাতলা দেয়াল |
As a general guideline, lines running abrasive or filled resins, or operating close to continuous three-shift schedules, should default toward the heavy duty column even if current defect rates look acceptable. Wear accumulates well before it becomes visible in finished parts, and by the time a defect trend appears, the underlying tooling condition is often already several intervals behind.
Full disassembly is generally reserved for quarterly deep maintenance unless production data shows earlier signs of vent clogging or cooling channel scaling. Routine surface cleaning and vent checks should still happen weekly without full disassembly.
Uneven wall thickness most often traces back to sheet feed tension or clamp frame alignment rather than the mould cavity itself. Checking auxiliary feed systems before adjusting the mould saves significant troubleshooting time.
Higher regrind ratios concentrate contamination and can introduce inconsistent melt flow, which forces the mould to compensate through longer dwell times or deeper vacuum draw. This added stress accelerates surface wear over time even though the mould itself is not the source of the problem.
Small hairline cracks caught early can often be addressed through localized welding and refinishing. Once cracking propagates near cooling channels or thin structural ribs, insert replacement becomes the more reliable long term option.
A gradual increase in cycle time is usually the earliest measurable indicator, often appearing before any visible part quality issue. Tracking cycle time trends over weeks, rather than relying on visual inspection alone, catches this drift earlier.
They should be scheduled on a shared calendar rather than independently, since issues on one side frequently masquerade as defects on the other. Coordinated scheduling also reduces total line downtime by consolidating stoppages into fewer, longer maintenance windows.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 নং 565, সিনচুয়ান রোড, জিন্টা কমিউনিটি, লিলি টাউন, উজিয়াং জেলা, সুজু সিটি, চীন
কপিরাইট © 2024 থার্মোফর্মিং মেশিন/প্লাস্টিক কাপ মেশিন সর্বস্বত্ব সংরক্ষিত।.কাস্টম স্বয়ংক্রিয় ভ্যাকুয়াম থার্মোফর্মিং প্লাস্টিক মেশিন প্রস্তুতকারক